Cambios de formato en líneas de leche de avena y controles de calidad para productos sensibles a la viscosidad
Para las fábricas de leche de avena, el cambio de formato no es solo un punto de control de saneamiento. Es un reinicio de viscosidad.
Una línea que produjo por la mañana una base de avena para baristas y por la tarde una variante baja en grasa o saborizada puede arrastrar mucho más que residuos de sabor. Puede arrastrar resistencia de proceso: sólidos de avena parcialmente hidratados, películas de almidón calientes, retenciones ricas en beta-glucanos, riesgo de arrastre enzimático, carga de filtración y pequeños cambios en la sensación en boca que solo aparecen después del tratamiento térmico o la homogeneización.
Enzymesboost apoya a los fabricantes de leche de avena con sistemas enzimáticos diseñados para una licuefacción controlada, un desarrollo estable de la viscosidad, un mejor comportamiento de filtración y una textura sensorial repetible. Como proveedor de enzimas para la producción de leche de avena, analizamos el cambio de formato con el mismo enfoque que su equipo de proceso: con qué rapidez la línea vuelve a una ventana operativa predecible.
Por qué los productos de avena sensibles a la viscosidad requieren una disciplina de cambio de formato más estricta
La leche de avena es especialmente sensible a la variación aguas arriba porque la estructura del producto se construye durante el procesamiento. La hidratación, la molienda, el tratamiento enzimático, la separación, la exposición al calor y el cizallamiento influyen en el perfil final de flujo.
Durante el cambio de formato, pequeños residuos o desviaciones de condiciones pueden generar problemas visibles de producción:
- Transferencia más lenta desde el tanque de mezcla hasta la etapa de retención para conversión enzimática
- Mayor carga de bomba y flujo inconsistente a través de intercambiadores de calor
- Pérdida de rendimiento en separadores o filtros por sobrecarga de sólidos insolubles
- Variación de lote a lote en cuerpo, brillo y comportamiento de vertido
- Riesgo de sedimentación después del procesamiento térmico
- Ciclos de resolución de problemas que consumen tiempo de los operadores y capacidad de producto terminado
El objetivo no es complicar en exceso el control de calidad. El objetivo es identificar los controles que indican si el siguiente lote funcionará correctamente antes de comprometer por completo la línea.
Los puntos de riesgo del cambio de formato que más importan
1. Superficies de preparación de la suspensión de avena
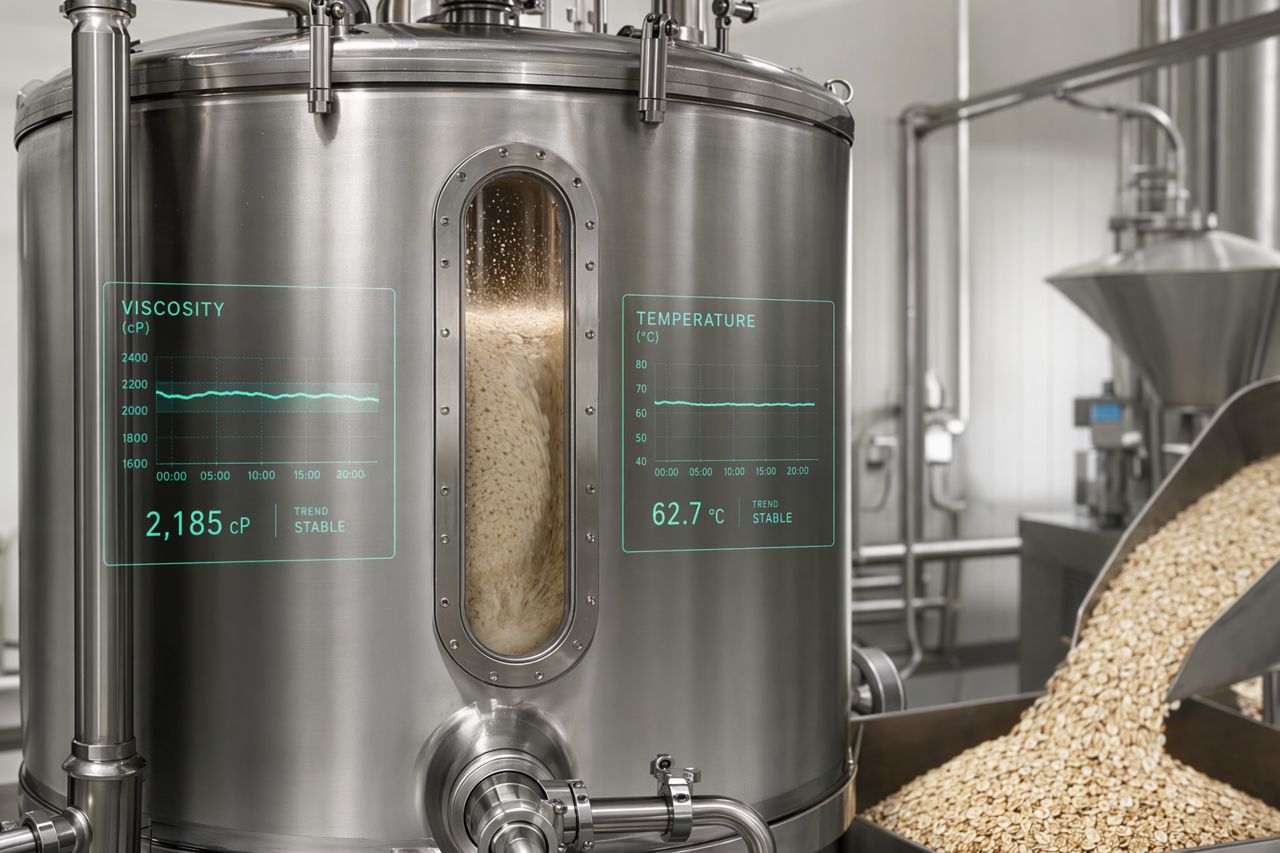
La suspensión de avena deja sólidos hidratados que pueden hincharse, espesarse y adherirse a las superficies de acero inoxidable. Si estos depósitos permanecen en zonas de bajo flujo, pueden liberarse en el siguiente lote y crear picos localizados de viscosidad.
Controles prácticos:
- Confirmar que no quede acumulación granulosa alrededor de bocas de acceso del tanque, bujes de agitadores, bucles de recirculación y salidas inferiores
- Verificar que la descarga de enjuague pase de una suspensión turbia de avena a un flujo visualmente limpio
- Inspeccionar coladores y mallas en línea para detectar copos hidratados o material gelificado
- Confirmar que la temperatura del tanque de mezcla haya vuelto al rango inicial previsto antes de cargar la siguiente formulación
Para SKU sensibles a la viscosidad, el tanque puede parecer limpio, pero comportarse como si no lo estuviera. Observe la carga de la bomba durante la primera transferencia y el flujo de recirculación inicial. Suelen ser las primeras señales operativas de material residual espesante.
2. Preparación de la dosificación enzimática y de la etapa de retención
El desempeño enzimático en la producción de leche de avena depende del contacto controlado entre sustrato, temperatura, tiempo de residencia y mezcla. Un cambio de formato que deje la línea de dosificación, el punto de inyección o la sección de retención en un estado incierto puede llevar el siguiente lote fuera de su trayectoria objetivo de viscosidad.
Controles prácticos:
- Confirmar que la ruta de alimentación de enzimas esté enjuagada y aislada según la secuencia de SKU prevista
- Comprobar que la bomba dosificadora, la lanza de inyección y las conexiones de línea correspondan a la receta de producción activa
- Verificar que la agitación del tanque de retención sea estable antes de añadir la enzima
- Confirmar los supuestos de tiempo de residencia frente al nivel real del tanque, la ruta de recirculación y la secuencia de transferencia
- Registrar la primera tendencia de viscosidad después del contacto enzimático, en lugar de depender únicamente de la confirmación al final de la retención
La pregunta de control de calidad más útil es sencilla: ¿el lote se está fluidificando en la dirección esperada y en el punto esperado del proceso? Si no es así, la línea debería detenerse antes de que los equipos aguas abajo absorban la variación.
3. Intercambiador de calor y secciones de retención térmica
Los sólidos de avena y los componentes derivados del almidón pueden dejar depósitos en las secciones calientes de la línea. Incluso una película fina puede alterar la transferencia de calor, aumentar la caída de presión y cambiar el historial térmico del siguiente lote.
Controles prácticos:
- Comparar la caída de presión en el arranque con la línea base conocida de una línea limpia
- Confirmar que el acercamiento de temperatura sea estable antes de liberar producto
- Supervisar retrasos en el calentamiento que puedan indicar incrustación o restricción de flujo
- Comprobar que el producto salga de la sección térmica sin notas cocidas, color apagado ni espesor inesperado
Cuando una línea de leche de avena lucha contra la viscosidad, el tratamiento térmico aguas abajo suele amplificar el problema. Un lote que parece solo ligeramente pesado antes del calor puede volverse notablemente más denso después del calentamiento y el enfriamiento.
4. Separación, filtración y control de sólidos insolubles
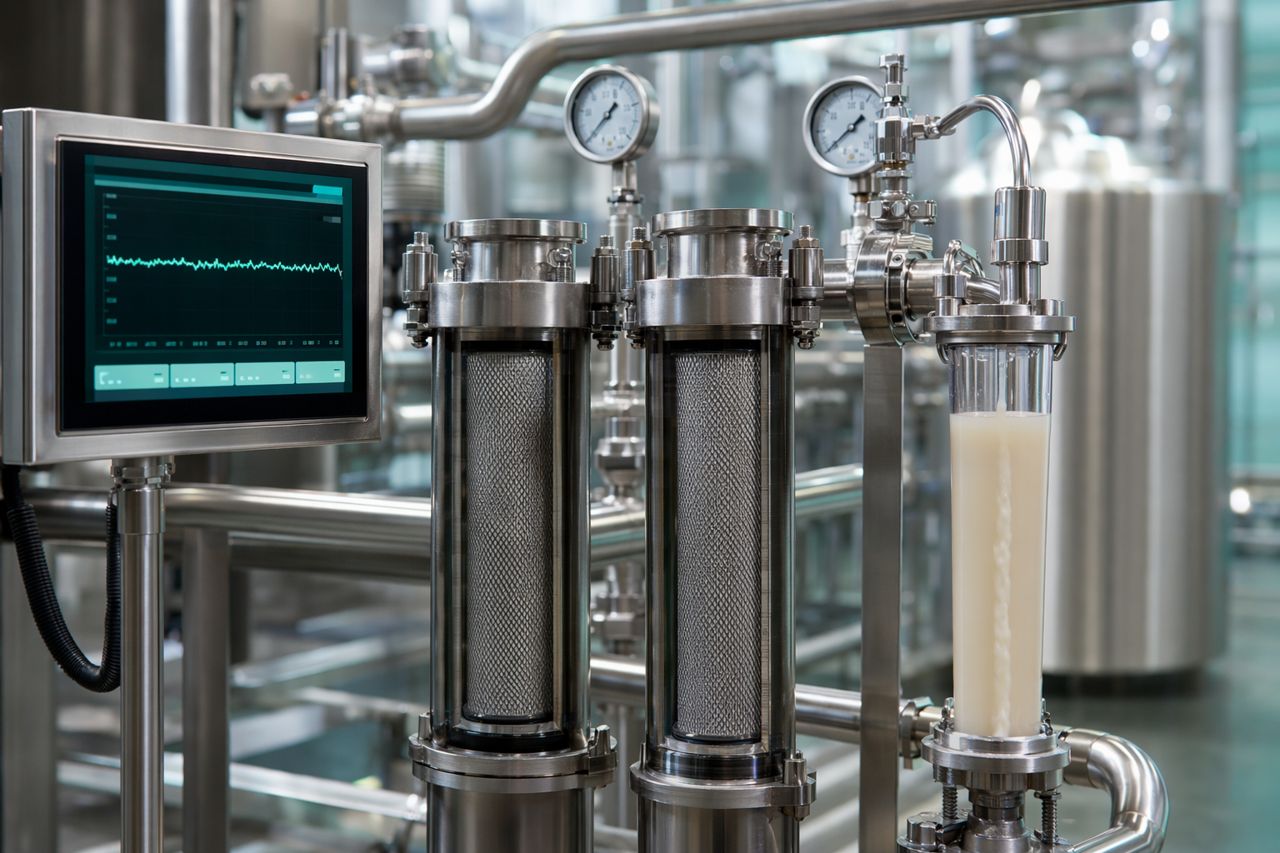
La filtración y la separación son los puntos donde las debilidades del cambio de formato se hacen visibles. Los sólidos arrastrados, la licuefacción incompleta o una alimentación espesada pueden reducir el flujo y obligar a los operadores a procesar más lentamente o a intervenir repetidamente.
Controles prácticos:
- Establecer una línea base limpia para la presión de alimentación del separador, la presión diferencial del filtro y el caudal
- Inspeccionar los primeros sólidos retenidos para detectar gel, arenilla o material de avena compactado inusuales
- Registrar si el aumento de presión es gradual y predecible, o repentino e inestable
- Comparar el rendimiento y el volumen de sólidos retenidos con la corrida aprobada anterior del mismo SKU
Un buen control enzimático ayuda a que la matriz de avena atraviese la separación con menor resistencia. Un buen cambio de formato confirma que el equipo está listo para demostrar ese desempeño.
Una secuencia práctica de control de calidad antes de liberar el siguiente lote de leche de avena
Una lista de verificación de cambio de formato en planta debe ser lo suficientemente breve para usarse y lo suficientemente específica para evitar reprocesos innecesarios.
Controles previos al arranque
- Receta de SKU correcta cargada y verificada por producción y calidad
- Superficies en contacto con producto visualmente libres de depósitos de avena
- Tanque de mezcla, línea de transferencia, tanque de retención y ruta de dosificación asignados a la ruta de producción correcta
- Bucle de control de temperatura estabilizado antes de la carga de avena
- Mallas en línea, coladores y filtros inspeccionados o reemplazados según el plan de producción
- Sistema de dosificación cebado, etiquetado y confirmado para la solución enzimática prevista
Controles de confirmación del primer lote
- La hidratación de la suspensión es uniforme antes de la adición de enzima
- La tendencia inicial de viscosidad coincide con la familia de producto esperada
- El amperaje de la bomba y el flujo de transferencia se encuentran dentro de la ventana operativa de línea limpia
- El tiempo y la temperatura de retención se registran según el movimiento real del lote, no solo según los puntos de consigna
- El aumento de presión en separación o filtración es controlado y predecible
- La muestra de sensación en boca posterior al proceso muestra el cuerpo previsto sin granulosidad ni gomosidad
Controles de liberación para producción continua
- La base terminada coincide con la apariencia aprobada: suave, limpia y estable
- No se observa sedimento ni floculación inesperados tras una breve observación en retención
- El comportamiento de flujo es consistente durante la primera transferencia, el tratamiento térmico y el llenado del tanque final
- Se documentan rendimiento, sólidos retenidos e intervenciones de resolución de problemas
- Cualquier desviación se vincula a un punto probable del proceso antes de iniciar el siguiente lote
Adaptar la estrategia enzimática a la realidad del cambio de formato
El mejor programa enzimático no solo es eficaz en condiciones ideales de laboratorio. Debe ser robusto en una línea de producción real, donde los lotes de avena varían, los operadores trabajan bajo presión de programación y las condiciones del equipo cambian a lo largo de la semana.
Enzymesboost ayuda a las fábricas de leche de avena a definir soluciones enzimáticas en torno a resultados de producción:
- Reducción de viscosidad más rápida y más controlada durante el procesamiento de la suspensión de avena
- Comportamiento de separación y filtración más predecible
- Sensación en boca más suave, sin un acabado fino o acuoso
- Menor deriva entre lotes de avena y turnos de producción
- Menos intervenciones de operadores durante transferencia, tratamiento térmico y clarificación
- Escalado más limpio desde pruebas piloto hasta producción fabril continua
Para la planificación del cambio de formato, esto significa seleccionar un enfoque enzimático que ofrezca a los operadores una ventana de proceso clara, en lugar de un objetivo frágil.
Señales comunes de cambio de formato que apuntan a un desajuste enzimático o de proceso
No todos los problemas de línea son problemas enzimáticos. Sin embargo, los productos de leche de avena sensibles a la viscosidad suelen mostrar patrones reconocibles cuando la ventana de proceso es demasiado estrecha.
| Señal en planta | Impacto operativo probable | Qué revisar |
|---|---|---|
| La suspensión permanece pesada más tiempo de lo esperado | Transferencias más lentas y equipos aguas abajo sobrecargados | Hidratación, temperatura, contacto enzimático, intensidad de mezcla |
| La presión del filtro aumenta temprano | Menor tiempo de corrida y más interrupciones para limpieza | Carga de sólidos insolubles, perfil de licuefacción, estado de la malla |
| La base terminada sabe limpia, pero se siente gomosa | Riesgo de rechazo del cliente por textura | Equilibrio de degradación de almidón y beta-glucanos, historial térmico |
| El lote se ve suave antes del calor, pero espesa después | Sensación en boca final inconsistente | Incrustación en la sección térmica, punto final de conversión, interacciones de formulación |
| La misma receta se comporta de forma diferente según el turno | Tiempo de resolución de problemas y variabilidad de rendimiento | Verificación de dosificación, tiempo de residencia, variación del lote de avena, secuencia del operador |
Una rutina sólida de control de calidad hace más que rechazar lotes defectuosos. Genera retroalimentación que mejora el siguiente cambio de formato.
Dónde encaja Enzymesboost en la conversación de fábrica
Enzymesboost suministra soluciones enzimáticas para equipos de producción de leche de avena que necesitan fiabilidad comercial, no afirmaciones genéricas sobre ingredientes. Trabajamos con responsables de proceso, equipos técnicos y grupos de compras para conectar la selección enzimática con valor medible en fábrica: rendimiento de línea, control de viscosidad, estabilidad de filtración, consistencia de rendimiento y repetibilidad sensorial.
Si su línea de leche de avena pierde tiempo durante los cambios de SKU, muestra viscosidad inconsistente después del tratamiento térmico o requiere demasiado ajuste manual en filtración, puede que la estrategia enzimática deba ajustarse a las condiciones reales de la línea.
Solicitar una cotización
¿Está planificando una nueva línea de leche de avena, mejorando un proceso existente o homologando un proveedor alternativo de enzimas para la producción de leche de avena?
Use el formulario de solicitud de cotización del sitio y comparta su tipo de producto, flujo de proceso, sensación en boca objetivo, principal cuello de botella y desafío actual de cambio de formato. Enzymesboost responderá con una recomendación práctica de suministro para su entorno de producción.