Control de sedimentos, arenosidad y partículas en la leche de avena
Para una fábrica de leche de avena, el sedimento no es solo un defecto visual. Es una señal del proceso. La arenosidad, la sedimentación, la filtración lenta, la sensación en boca irregular y las intervenciones de los operarios suelen apuntar al mismo problema central: la carga de partículas no se está controlando de forma constante durante la molienda, la hidratación, la conversión enzimática, la separación y la estandarización final.
Enzymesboost trabaja como proveedor de enzimas para la producción de leche de avena con un enfoque claro en el rendimiento en planta: viscosidad predecible, separación más limpia, caudal estable y una bebida final más suave.
Por qué aparecen sedimentos en la leche de avena
La avena aporta al proceso almidón, beta-glucano, proteína, lípidos, fibra y material insoluble rico en minerales. Cuando estas fracciones no se convierten, dispersan o eliminan de forma controlada, pueden llegar hasta la bebida terminada.
Las causas habituales incluyen:
- Molienda gruesa o inconsistente, que deja partículas grandes que resisten la hidratación y la separación
- Degradación incompleta del almidón, que genera partículas pesadas y una sensación en boca inestable
- Conversión excesiva, que puede adelgazar demasiado el sistema y reducir el cuerpo
- Alta viscosidad por beta-glucano, que ralentiza el flujo y atrapa sólidos insolubles
- Lotes de avena variables, en los que cambian la fibra, el almidón y el comportamiento de hidratación de un lote a otro
- Sobrecarga de separación, que obliga a decantadores, tamices o etapas de filtración a gestionar más sólidos de los previstos
- Desviaciones en el historial térmico, donde el calentamiento, el mantenimiento y el enfriamiento alteran el rendimiento enzimático y la estructura de las partículas
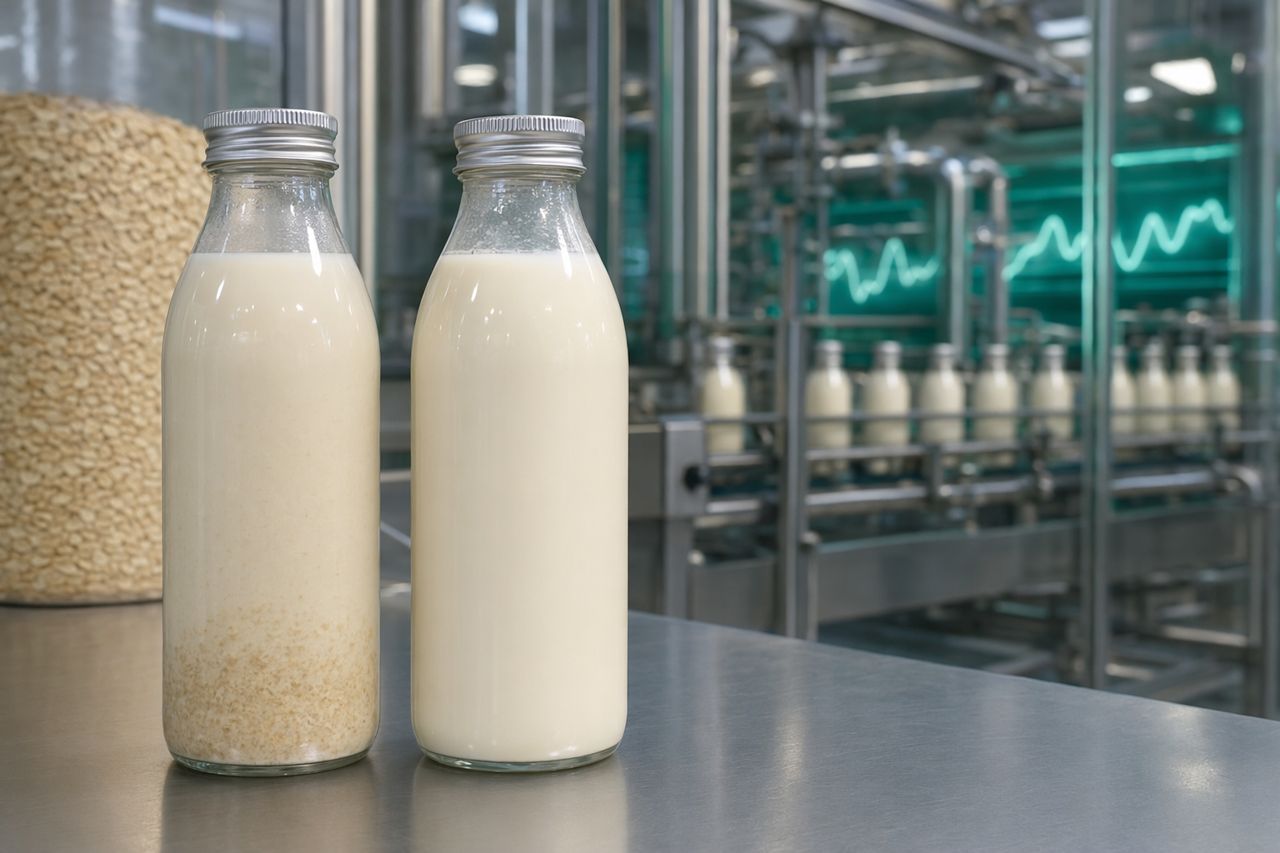
El resultado visible puede ser una capa en el fondo de la botella. El resultado operativo suele ser más costoso: ciclos más largos, clarificación más lenta, más decisiones de reproceso, más controles sensoriales y menor confianza en la liberación del producto.
La arenosidad es un problema de sensación en boca y de control
Los consumidores describen la arenosidad como una sensación áspera, calcárea, arenosa o granulosa. En lenguaje de producción, suele ser una combinación de partículas sobredimensionadas, sólidos de avena insuficientemente hidratados y fracciones insolubles que permanecen suspendidas el tiempo suficiente para pasar aguas abajo, pero que sedimentan más tarde durante el almacenamiento.
Una leche de avena suave no tiene por qué sentirse ligera o acuosa. El objetivo comercial es una cremosidad controlada: suficiente cuerpo para ofrecer una experiencia similar a la láctea, sin sedimentos pesados, viscosidad pastosa ni suspensión inestable.
Ese equilibrio depende de qué tan bien controle el proceso tres variables relacionadas:
- Distribución del tamaño de partículas — lo que queda después de la molienda, la hidratación, el tratamiento enzimático y la separación
- Perfil de viscosidad — cómo se comporta la suspensión durante el bombeo, el tratamiento térmico, el mantenimiento, la separación y la mezcla
- Punto final de conversión — hasta dónde se modifican el almidón y las fibras solubles para favorecer el flujo, el equilibrio de dulzor y la sensación en boca
Dónde ayudan las enzimas en el control de partículas
Las enzimas no son una solución cosmética para los sedimentos. Usadas correctamente, se convierten en una herramienta de control dentro del proceso de leche de avena.
Los sistemas enzimáticos de Enzymesboost pueden seleccionarse para favorecer:
- Reducción de la viscosidad antes de la separación, ayudando a que los sólidos se desplacen de forma más predecible por la línea
- Mejor flujo de la suspensión, reduciendo retenciones en tanques, tuberías, intercambiadores de calor y etapas de filtración
- Conversión más limpia del almidón, limitando la textura pastosa y el arrastre inestable de partículas
- Gestión del beta-glucano, reduciendo la resistencia al flujo mientras se protege la textura redonda esperada en las bebidas de avena
- Consistencia entre lotes, especialmente cuando los lotes de avena varían en composición o comportamiento de hidratación
- Filtración aguas abajo más fiable, con menos aumentos repentinos de presión y menor intervención de los operarios
El objetivo no es simplemente hacer que la suspensión sea más fluida. El objetivo es hacerla controlable.
Áreas del proceso que conviene revisar cuando aumentan los sedimentos
Cuando aumentan los sedimentos o la arenosidad, a menudo el problema se aborda al final de la línea. Un enfoque mejor es examinar dónde se está generando la carga de partículas.
1. Molienda e hidratación
Si las partículas entran en la etapa enzimática con una hidratación irregular, la conversión puede volverse desigual. Algunas fracciones se degradan rápidamente, mientras que otras permanecen densas y resistentes. Esto puede generar una bebida final que parece aceptable después del procesamiento, pero que desarrolla sedimentación durante el almacenamiento.
Revise:
- Uniformidad de las partículas de avena antes de la hidratación
- Eficiencia de humectación y mezcla
- Consistencia del tiempo de hidratación
- Estabilidad de la temperatura de la suspensión antes de la adición de enzimas
- Zonas muertas en tanques de mezcla o líneas de transferencia
2. Ventana de conversión enzimática
La etapa enzimática debe ajustarse al perfil térmico de la fábrica, el tiempo de residencia, el patrón de mezcla y la sensación en boca objetivo. Un desajuste puede generar una suspensión de alta viscosidad que se separa mal o un material excesivamente diluido que carece de estructura cremosa.
Revise:
- Punto de adición e intensidad de mezcla
- Comportamiento real de calentamiento, no solo los puntos de consigna
- Variación del tiempo de residencia entre tamaños de lote o corridas continuas
- Punto final de conversión utilizado por los equipos de producción y calidad
- Interacción entre la actividad amilasa, la reducción de beta-glucano y la textura final
3. Carga de separación y filtración
Si la viscosidad permanece alta, los equipos de separación pueden arrastrar más sólidos finos hacia adelante. Si la conversión es irregular, una población mixta de partículas puede dificultar el trabajo de tamices, decantadores, separadores o sistemas de filtración.
Revise:
- Consistencia de la alimentación hacia la separación
- Variación de la carga de sólidos durante la corrida
- Tendencias de presión de filtración
- Frecuencia de retrolavado o limpieza
- Comportamiento de los sedimentos después de una simulación de almacenamiento
4. Tratamiento térmico y estabilización
El procesamiento térmico puede modificar la sensación en boca y el comportamiento de la suspensión. Si el perfil enzimático aguas arriba no está alineado con el proceso térmico final, el riesgo de sedimentación puede reaparecer después de que el producto parezca estable en el tanque de proceso.
Revise:
- Viscosidad antes y después del tratamiento térmico
- Comportamiento de las partículas después del enfriamiento
- Cambio de textura durante el mantenimiento
- Desarrollo de sedimentos durante los controles de vida útil
- Compatibilidad con estabilizantes, si se utilizan
Qué aporta Enzymesboost a las fábricas de leche de avena
Enzymesboost suministra sistemas enzimáticos para la producción de leche de avena con una visión práctica del rendimiento en fábrica. Nos enfocamos en cómo la elección enzimática afecta el caudal, la separación, la filtración, la sensación en boca y la confianza en la liberación del producto.
Nuestro enfoque se basa en las preguntas que realmente afrontan los responsables de proceso:
- ¿Puede la línea operar al caudal objetivo sin picos de viscosidad?
- ¿La suspensión se separa limpiamente sin sobrecargar la filtración?
- ¿La bebida terminada es lo suficientemente suave, cremosa y estable para el estándar de la marca?
- ¿Puede producción gestionar la variación de los lotes de avena sin ajustes constantes?
- ¿Los operarios dedican menos tiempo a resolver problemas de sedimentos, arenosidad y textura inconsistente?
Prioridades de selección enzimática para reducir sedimentos
En leche de avena, la selección enzimática debe guiarse por la realidad del proceso de la fábrica, no por una lista genérica de ingredientes.
Los factores clave de selección incluyen:
- Ajuste térmico — el sistema enzimático debe funcionar dentro del patrón real de calentamiento y mantenimiento de la planta
- Objetivo de viscosidad — la reducción debe favorecer el flujo mientras preserva el cuerpo deseado
- Control de conversión — la modificación del almidón debe alcanzar un punto final repetible sin desviarse hacia perfiles demasiado ligeros o excesivamente dulces
- Soporte a la separación — la suspensión tratada debe alimentar los equipos aguas abajo con un perfil de sólidos más manejable
- Protección sensorial — la bebida final debe mantenerse limpia, cremosa y libre de notas calcáreas o granulosas
- Tolerancia operativa — la solución debe seguir siendo robusta frente a la variación normal de las materias primas
Señales de que su programa enzimático necesita revisión
Puede ser momento de reevaluar el sistema enzimático si su planta observa:
- Formación de sedimentos en botellas después de los controles de liberación
- Sensación en boca arenosa o calcárea pese a una apariencia aceptable
- Filtración lenta o aumento de presión durante la producción
- Variaciones de viscosidad de un lote a otro
- Pérdidas de separación que cambian según el lote de avena
- Operarios que compensan con dilución adicional, mantenimientos más largos o ajustes repetidos
- Producto terminado demasiado pesado y pastoso, o demasiado ligero y acuoso
Estos síntomas suelen aparecer como problemas de calidad, pero la causa raíz puede estar antes, en la estrategia de conversión y control de partículas.
Construir un proceso de leche de avena más estable
El control de sedimentos es más sólido cuando el uso de enzimas se integra con la molienda, la hidratación, el tratamiento térmico y la separación. Enzymesboost ayuda a las fábricas a alinear esos puntos del proceso para que el producto final tenga el cuerpo previsto sin arenosidad ni sedimentación no deseadas.
El valor comercial es claro:
- Lotes más consistentes
- Mejor rendimiento de filtración
- Menos resolución de problemas
- Mayor confianza en la línea
- Sensación en boca más limpia
- Menor riesgo de retenciones de calidad vinculadas a sedimentos visibles o quejas de textura
Solicite una cotización
Si los sedimentos, la arenosidad, la desviación de viscosidad o la carga de filtración están afectando su línea de leche de avena, Enzymesboost puede ayudarle a evaluar un enfoque enzimático diseñado para producción.
Solicite una cotización y cuéntenos sobre su base de avena, ventana de proceso, configuración de separación y textura objetivo.