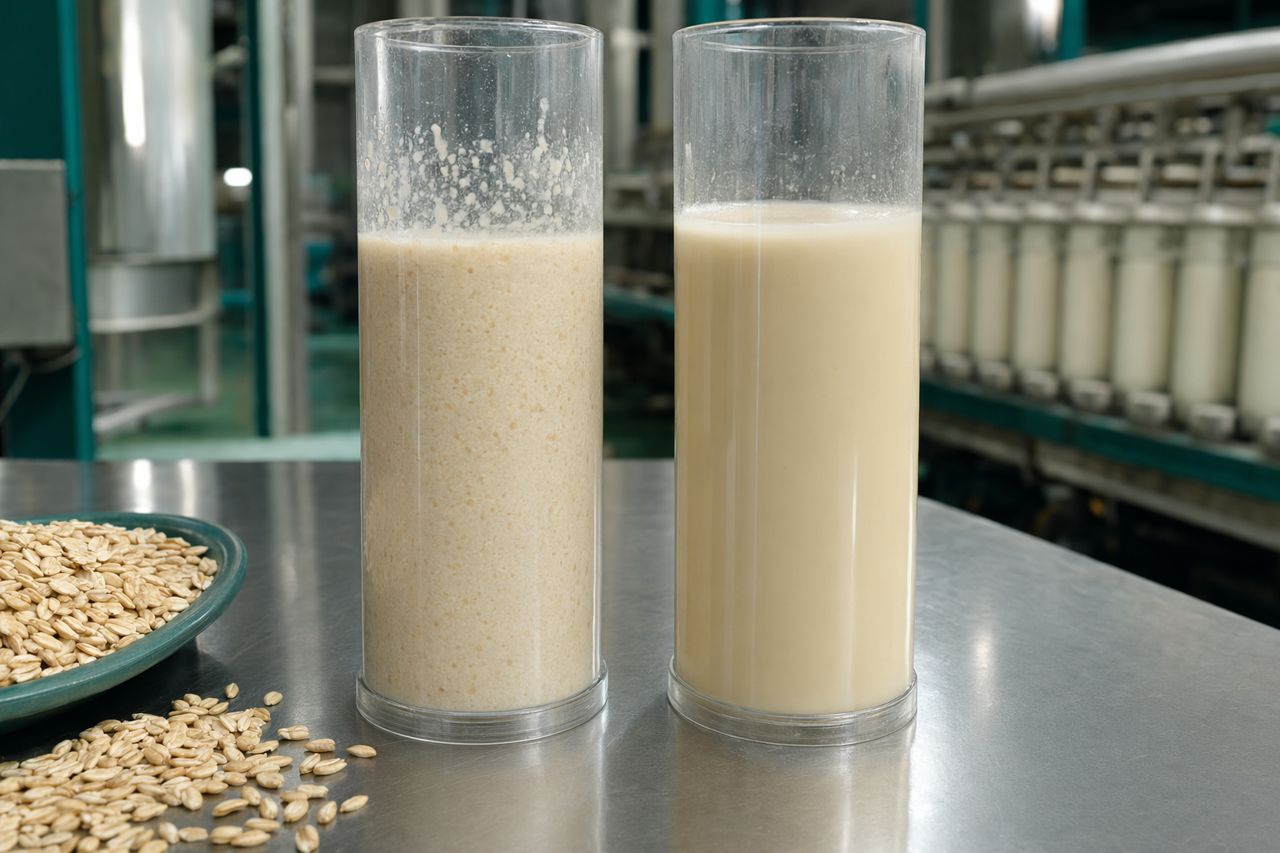
オーツミルク工場でよく見られるろ過のボトルネック
ろ過工程は、オーツミルク製造における実際のプロセス管理力が表れやすい工程です。上流の粉砕やスラリー調製が安定して見えても、フィルターラインでは、でんぷん変換、β-グルカン管理、懸濁固形分、加熱タイミングが連動して機能しているかどうかが明らかになります。
ろ過速度が低下する場合、問題が単にフィルターだけにあることはほとんどありません。多くの場合、スラリー粘度、粒度分布、酵素反応のタイミング、保持温度、不溶性食物繊維負荷、再循環挙動が、1つの設備上で同時に影響し合うシステム上の問題です。
Enzymesboostは、よりスムーズなろ過、より一貫したバッチ挙動、トラブルシューティング回数の削減を必要とするオーツミルクメーカーを支援します。オーツミルク製造向け酵素サプライヤーとして、当社は実際の工場成果に重点を置いています。すなわち、粘度の制御、ろ過性の向上、安定した歩留まり、そして商業的に許容される飲料テクスチャーの維持です。
オーツミルクのろ過がボトルネックになる理由
オーツスラリーは本質的に扱いが難しい原料系です。オーツには、でんぷん、β-グルカン、タンパク質、脂質、ふすま粒子、微細な不溶性成分が含まれ、これらがプロセスに持ち込まれます。これらの成分は栄養、ボディ感、口当たりにとって価値がありますが、適切に管理されない場合、高粘度や不均一な流れの原因にもなります。
よく見られる症状は以下のとおりです。
- 想定より遅いろ過速度
- スクリーンや膜での急速な圧力上昇
- フィルター交換や逆洗サイクルの頻発
- バッチ間での固形分キャリーオーバーのばらつき
- 最終飲料での沈殿リスク
- 抽出可能なオーツ固形分が副流へ流出することによる損失
- 過剰な補正による、薄く水っぽい口当たり
最も効果的なろ過改善プログラムは、単にフィルターへ強く押し込むものではありません。フィルターに到達する前に、スラリー自体をろ過しやすくします。
ボトルネック1:分離前の粘度が高すぎる
高粘度は、オーツミルク工場でろ過が遅くなる最も一般的な原因の1つです。中程度の粘度上昇であっても、流量低下、圧力上昇、分離挙動の不安定化につながります。
粘度は通常、以下の要因に影響されます。
- でんぷんの糊化および部分加水分解挙動
- スラリー粘度に対するβ-グルカンの寄与
- 粉砕プロファイルおよび微粒子負荷
- 酵素処理前の水和時間
- 変換工程中の温度管理
- ろ過前の滞留時間
粘度が制御されていない状態でスラリーがろ過工程に入ると、オペレーターは運転時間の延長、希釈率の増加、ろ過助剤の変更、または処理能力の低下を受け入れることで対応しがちです。いずれの選択肢にもコストが伴います。
適切に設計された酵素工程は、オーツミルクに求められるクリーミーで充実した官能プロファイルを維持しながら、粘度を制御された形で低減できます。目的は製品を薄めることではありません。流動性、歩留まり、一貫性を支えるために、必要な分だけ構造を変換することです。
ボトルネック2:でんぷん変換が不均一である
でんぷん変換が不均一だと、バッチ間でろ過の安定性が損なわれます。ある生産ロットではラインをスムーズに通過しても、次のロットではスクリーンの目詰まりが早まったり、より多くの固形分が残ったりすることがあります。
これは、多くの場合、以下の変動によって発生します。
- 酵素添加時のスラリー温度
- 高固形分ゾーンでの混合効率
- 分離前の保持時間
- オーツ原料のばらつき
- 蒸気注入または熱交換器の性能
- クッキング、変換、ろ過間の移送タイミング
プロセスマネージャーにとっての警告サインは、ろ過が遅いことだけではありません。同一条件のはずであるにもかかわらず、ろ過挙動が一貫しないことです。
ここでは酵素の選定が重要です。Enzymesboostは、温度プロファイル、粘度目標、下流のろ過設備を含む、オーツミルク製造の実際の運転範囲に合わせて酵素性能を最適化できるよう工場を支援します。
ボトルネック3:β-グルカンが意図的に管理されていない
β-グルカンは望ましいボディ感や栄養面での訴求に貢献しますが、同時に粘度を高め、ろ過抵抗を増大させる可能性もあります。課題はバランスです。
β-グルカン構造が強く残りすぎると、スラリーは弾性があり、粘着性が高く、ポンプ移送しにくい状態になることがあります。一方で過度に低減すると、最終飲料は消費者がオーツミルクに期待するクリーミーな口当たりを失う可能性があります。
実用的なβ-グルカン戦略では、以下を定義する必要があります。
- 目標とする口当たりの範囲
- 許容可能なろ過圧力プロファイル
- 目標固形分回収率
- バリスタ向け、常温流通品、チルド品、原料ベースなど、想定する飲料フォーマット
- 均質化および加熱処理との適合性
ろ過性能と最終製品の口当たりは、別々の問題ではなく、相互に関連する仕様として扱うべきです。
ボトルネック4:不溶性微粒子がフィルターに過負荷をかけている
すべてのろ過問題が酵素に起因するわけではありません。粉砕やデカンテーションの条件によって微粒子負荷が高くなり、粘度が制御されていてもフィルターが過負荷になることがあります。
微粒子過多の兆候には、以下があります。
- 粘度が許容範囲内でもスクリーンの目詰まりが早い
- 中間タンクで沈殿が多い
- リジェクトまたはリテンテート流での固形分損失が大きい
- 分離後の外観にばらつきがある
- 流量変化に対する感度が高い
酵素によって不適切な粒子管理を完全に解消することはできません。ただし、粘度管理を改善することで、微粒子が懸濁したままろ過に負荷をかける傾向を低減できる場合があります。このため、酵素プログラム設計と機械的分離戦略はあわせて見直すべきです。
ボトルネック5:ろ過が上流変動の補正に使われている
フィルターは管理ポイントであり、救済装置ではありません。上流の変換が一貫していない場合、そのばらつきがすべて見える場所がろ過工程になります。
工場では、以下のような状況でこの問題がよく見られます。
- シフトごとにオペレーターが異なる希釈調整を行う
- 高生産量時に保持時間がずれる
- スラリータンクの入れ替わりが不均一である
- 温度補正が遅れて行われる
- 実際のスラリー条件に酵素添加が合っていない
その結果、ラインは常に注意を必要とする状態になります。処理能力はプロセス設計ではなく、オペレーターの介入に依存するようになります。
Enzymesboostは、メーカーがこの依存度を低減できるよう支援します。その商業的価値は明確です。ろ過中断の削減、より予測しやすい生産計画、そして既存設備能力のより有効な活用です。
ろ過ボトルネックの診断時に測定すべき項目
有効なろ過レビューでは、上流条件と下流結果を結びつける必要があります。工場では、フィルターが遅いかどうかだけでなく、なぜ流入スラリーがそのように挙動するのかを追跡すべきです。
実務上の主な確認項目は以下のとおりです。
- ろ過前のスラリー粘度
- 酵素処理中の温度プロファイル
- 分離前の滞留時間
- ろ過入口および出口の固形分含有量
- フィルター前後の圧力推移
- 運転中の流量低下
- 洗浄、逆洗、スクリーン交換の頻度
- 最終飲料のテクスチャーおよび沈殿安定性
これらの測定により、粘度起因の制限、粒子過負荷、変換の不均一性、設備能力の限界を区別しやすくなります。
酵素戦略がろ過性能を向上させる仕組み
効果的なオーツミルク向け酵素プログラムは、スラリーが分離工程に到達する前にその挙動を変えることで、ろ過を支援します。目指す結果は、製品の個性を損なうことなく、より予測可能に流れるプロセスストリームです。
Enzymesboostの酵素ソリューションは、工場が以下を実現するうえで役立ちます。
- より低く、再現性の高いスラリー粘度
- 変換工程からろ過工程へのよりスムーズな移送
- 管理不十分なゲル構造によるフィルター負荷の低減
- より安定した固形分回収
- バッチ間の一貫性向上
- クリーミーな口当たりと加工適性のより良いバランス
- 生産中の緊急トラブルシューティングの削減
適切な酵素アプローチは、工場のオーツ仕様、加熱プロファイル、分離設備、飲料フォーマット、官能目標によって異なります。バリスタ向けオーツミルクベースでは、ニュートラルな原料ベースやチルドのレディ・トゥ・ドリンク製品とは異なる管理優先項目が必要になる場合があります。
よくある過剰補正を避ける
ろ過が繰り返し制約になると、粘度をできるだけ下げたくなるものです。しかし、それは1つの問題を解決する一方で、別の問題を生む可能性があります。
過剰補正によって、以下が発生することがあります。
- ボディ感の薄さ
- クリーミー感の低下
- 懸濁安定性の低下
- 加熱処理後の最終製品ばらつき
- ブランド基準に合わない口当たり
より適切な目標は、製品らしさを維持したまま流動性を制御することです。Enzymesboostはこのバランスを重視して酵素供給に取り組んでいます。プロセス改善は、商業的な飲料品質を損なうのではなく、それを支えるものでなければなりません。
酵素プログラムを見直すタイミング
次のような状況が見られる場合は、酵素およびろ過のレビューを検討してください。
- ろ過が継続的な生産制約になっている
- 分離工程での洗浄頻度が増えている
- オーツロット間でろ過挙動が異なる
- 運転中に想定より早く圧力が上昇する
- 不溶性副流への歩留まり損失がある
- 流量維持のためにオペレーター調整が頻発している
- 処理能力と口当たりの間でトレードオフが生じている
これらの問題は、生産量が増えるほどコスト増につながる傾向があります。パイロット規模や初期商業規模で機能していたプロセスでも、生産時間枠が厳しくなり、スケジュール圧力が高まると、安定性を維持できない場合があります。
Enzymesboostのろ過重視サポート
Enzymesboostは、一般論ではなく、製造現場で信頼できる性能を必要とするオーツミルクメーカー向けに酵素ソリューションを供給しています。当社は、オーツスラリーの取り扱い、粘度管理、滞留時間、ろ過負荷、最終飲料品質という現実に基づいて、酵素選択を定義する支援を行います。
当社の重点は実務的です。ラインを止めず、製品プロファイルを守り、生産中にチームが対応しなければならない変数を減らすことです。
見積もりを依頼する
ろ過がオーツミルクの処理能力を制限している、またはバッチ挙動のばらつきを生んでいる場合、Enzymesboostはプロセスをレビューし、貴社ラインに適した酵素アプローチを特定するお手伝いができます。